精密制造
精密制造,精益求精。
- 工序
- 4
- 动平衡
- G2.5
- 压装精度
- ±0.5% F.S.
- 标准
- GB/T 9239.11
精密装配,精益求精。
转子动平衡、真空灌封、灌封后精加工与伺服压装按产线顺序衔接,围绕振动、散热、装配精度与长期稳定运行展开。
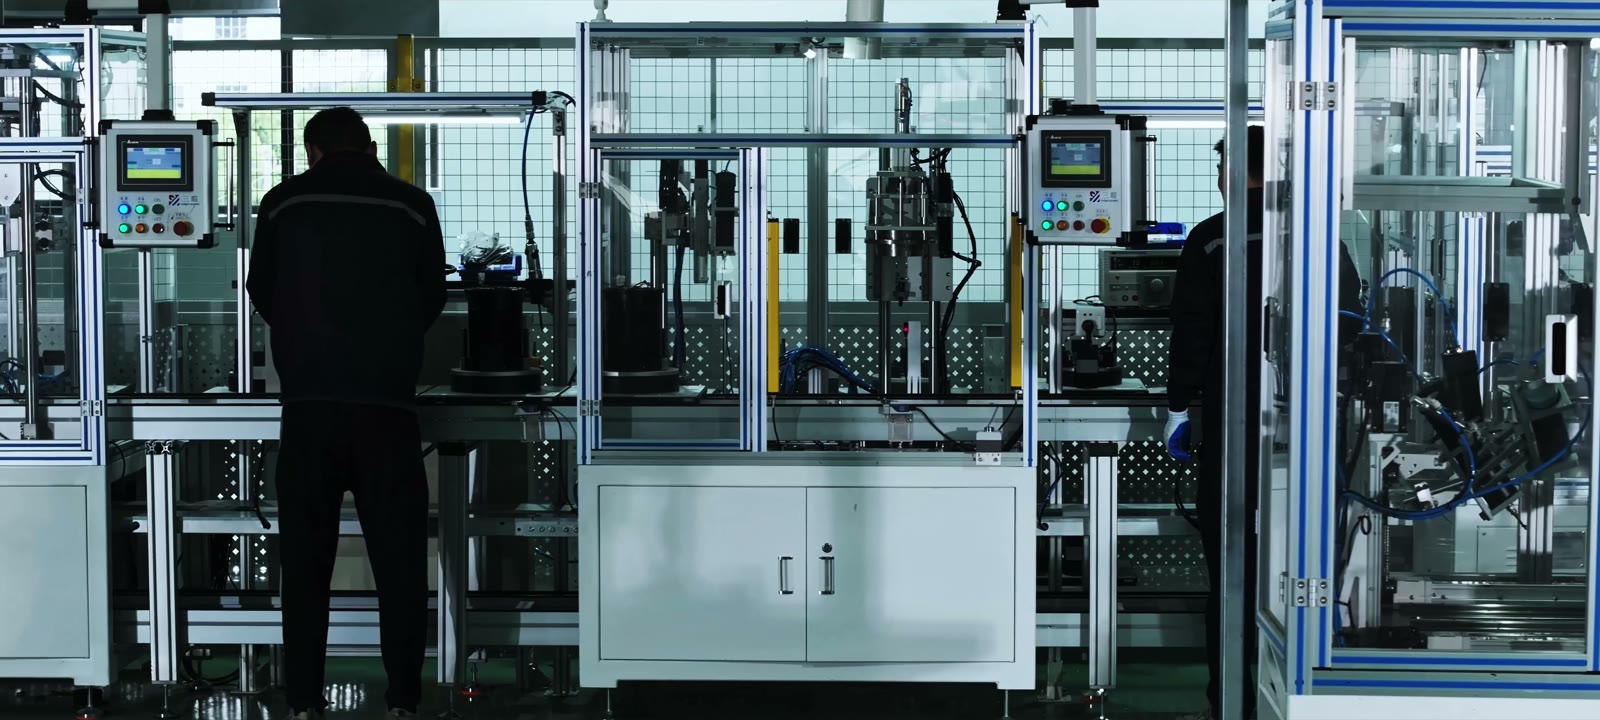
01转子动平衡
GB/T 9239.11G2.5C
抑制振动噪声,延长轴承寿命
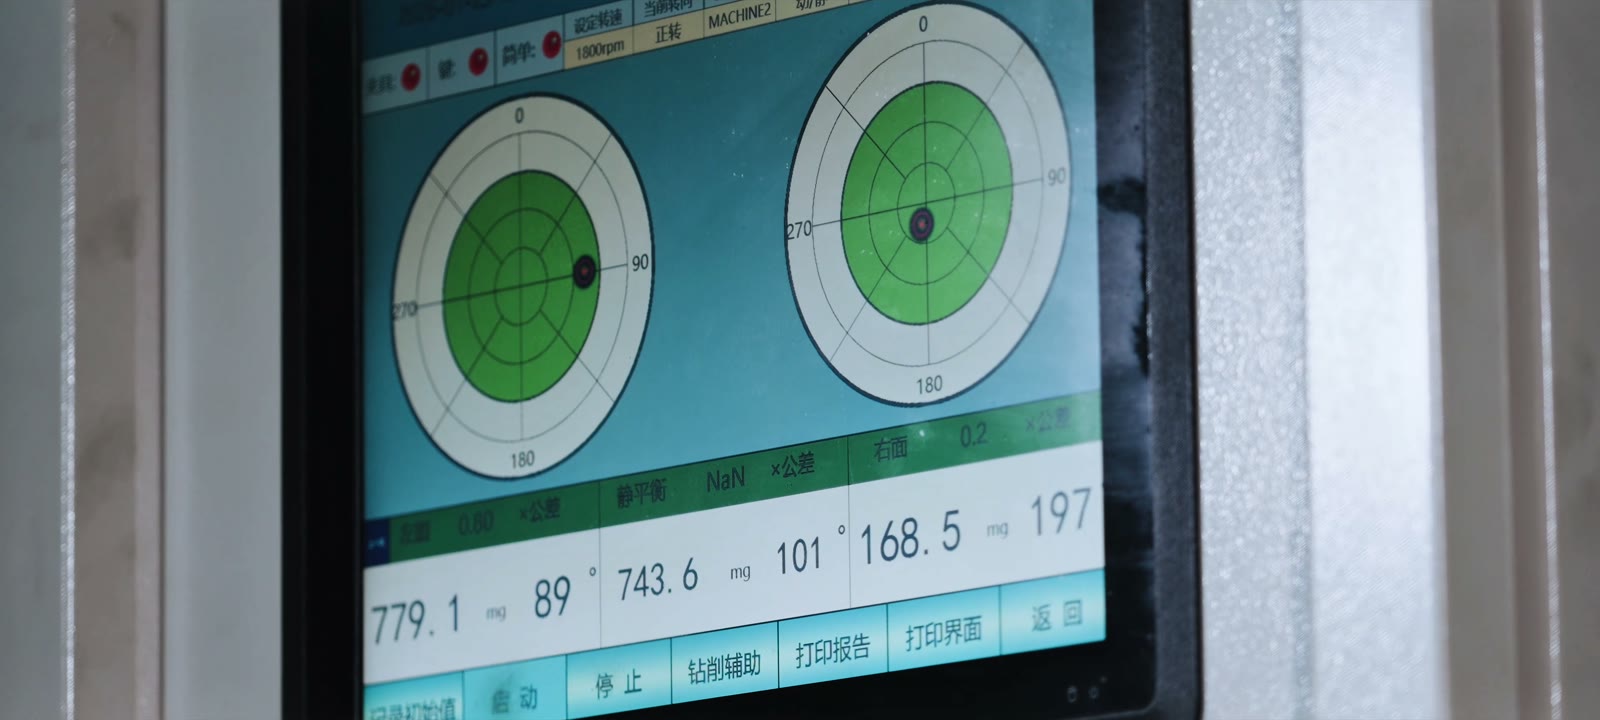
采用国内一线品牌转子动平衡机,依据 GB/T 9239.11 控制转子动平衡品质等级。通风设备是长时间连续运行的负载,转子的剩余不平衡量会直接转化为轴承的持续径向载荷——这一道工序决定的是几年后的轴承状态,不是出厂当天的噪声读数。
02真空灌封
C
降低热阻,延缓绝缘系统老化
依托近绝对真空的灌胶技术,实现趋近零气泡的灌封。高导热灌封胶显著降低绕组到机壳的热阻——气泡是热的死角,一个留在绕组里的气泡就是一个长期高温点,而绝缘系统的老化速度对温度极其敏感。负压工况下冷却风量本来就在衰减,这一层的意义更大。
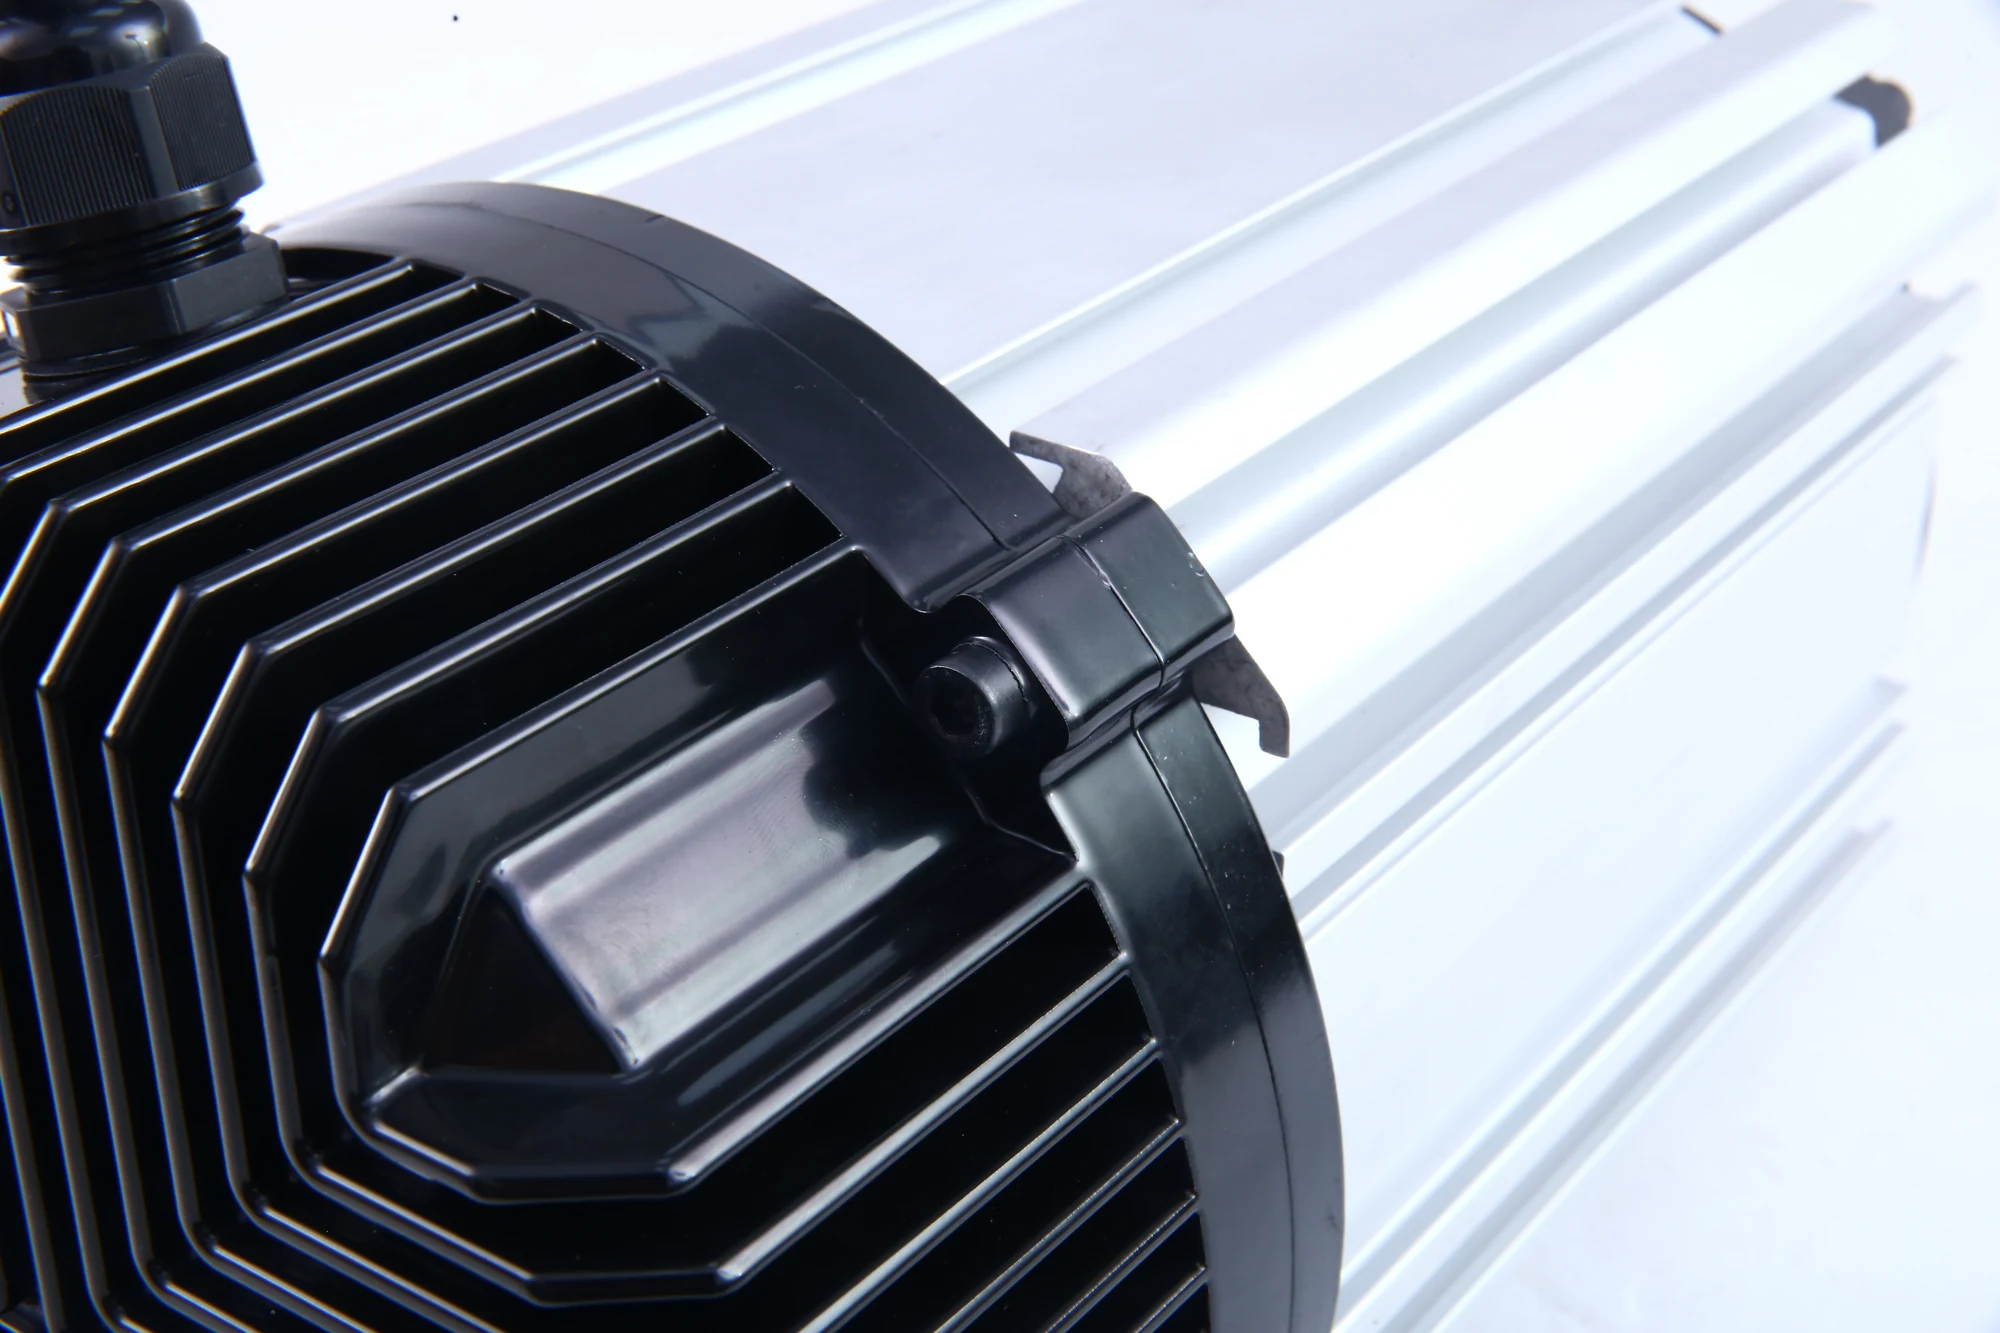
03灌封后精加工
C
锁定同心度与均匀气隙
灌封之后再上机加工,用于控制机壳配合尺寸、转子与定子的同心度和轴向精度。先灌封后精加工,可以修正加工面上受灌封影响的尺寸;实际气隙均匀度仍须以检测记录为准。
04伺服压装
±0.5% F.S.C
定转子合装的压力可控;记录留存待确认
宣传片脚本称伺服压机压力控制精度为满量程 ±0.5% F.S.,用于定转子合装。伺服设备具备记录力—位移过程的能力,但瑞斯塔是否逐台保存、保存多久仍待工厂确认。
为什么是先灌封、后精加工
宣传片脚本记录的工艺顺序是先完成灌封,再进行精加工。精加工用于控制机壳配合尺寸、转子与定子的同心度及轴向精度;实际尺寸与气隙均匀度仍以检测记录为准。
- 01转子动平衡
- 02真空灌封
- 03灌封后精加工
- 04伺服压装
关键工艺参数与验证记录
G2.5 与 ±0.5% F.S. 是脚本里的数字,工序画面确实存在,但适用范围和实测记录没有提供。这一页因此写「工序能力」,不写「全产品承诺」。
- CG2.5 覆盖哪些产品型号与转速,逐台记录还是抽检
- C伺服压机的力-位移曲线是否留存,保存多久
- C灌封的真空度、胶种与固化条件
- C气隙均匀度的控制方法与检测记录
需要脱敏的实物证据各一份。有了它们,这一页可以从「我们这么做」变成「这是记录」——这是制造章节真正的差异化所在。